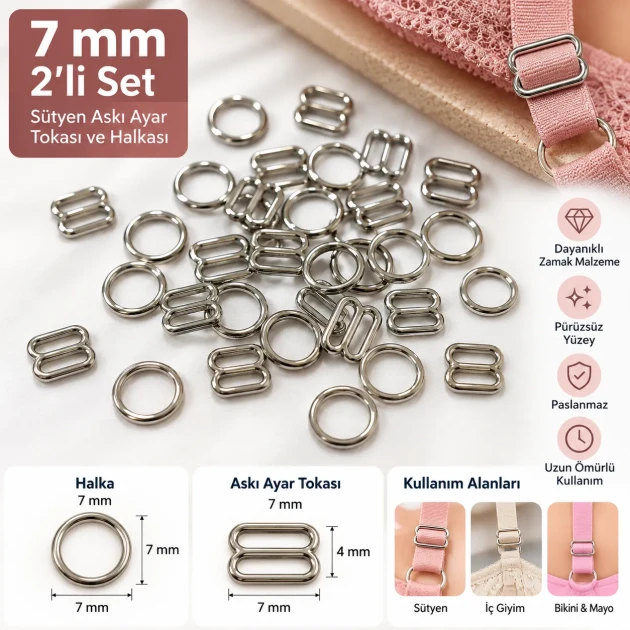
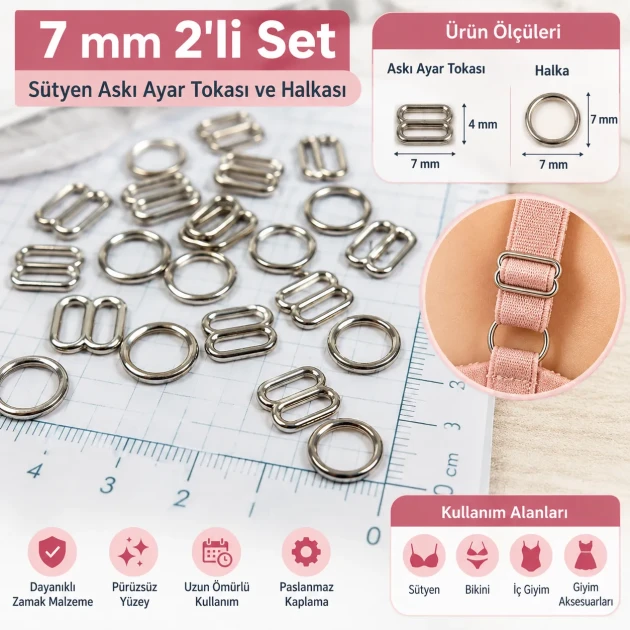
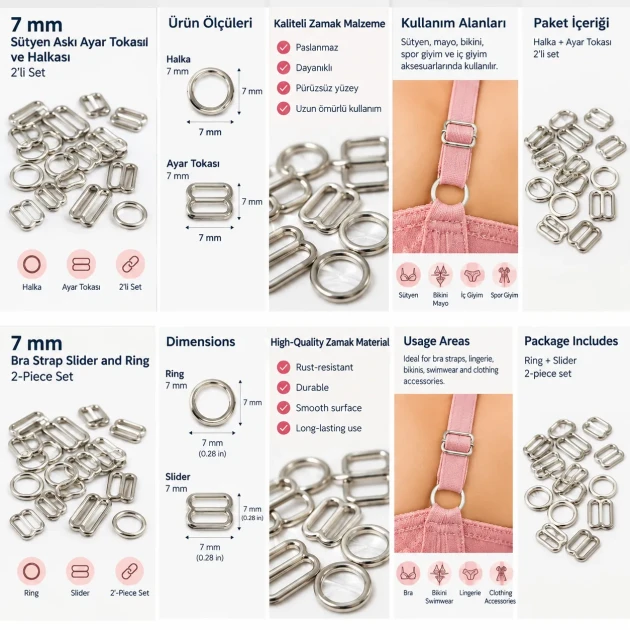
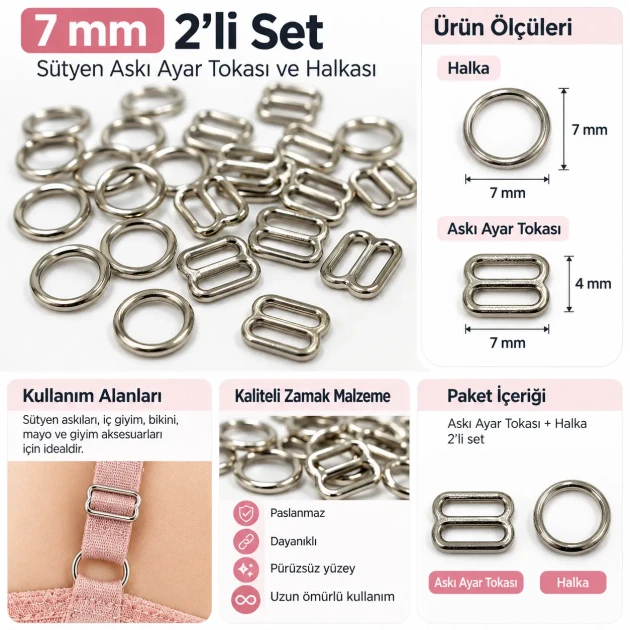
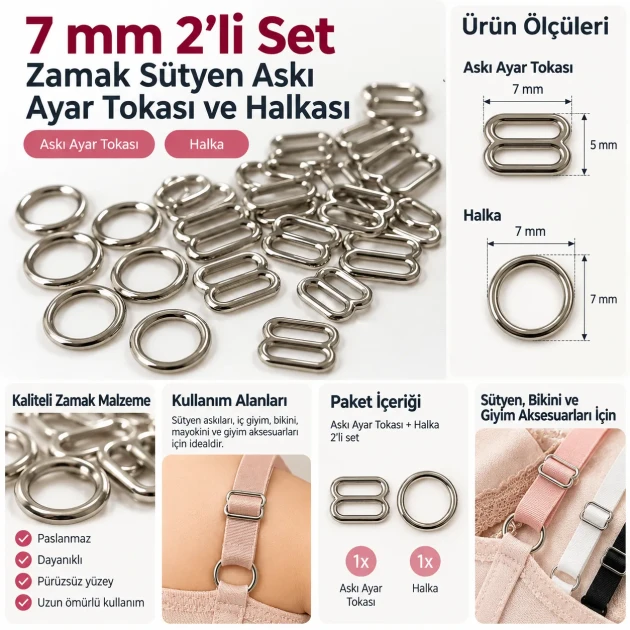
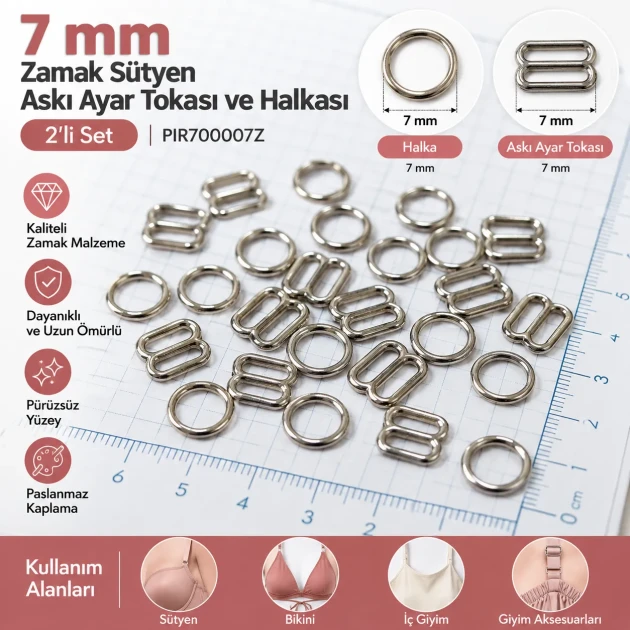
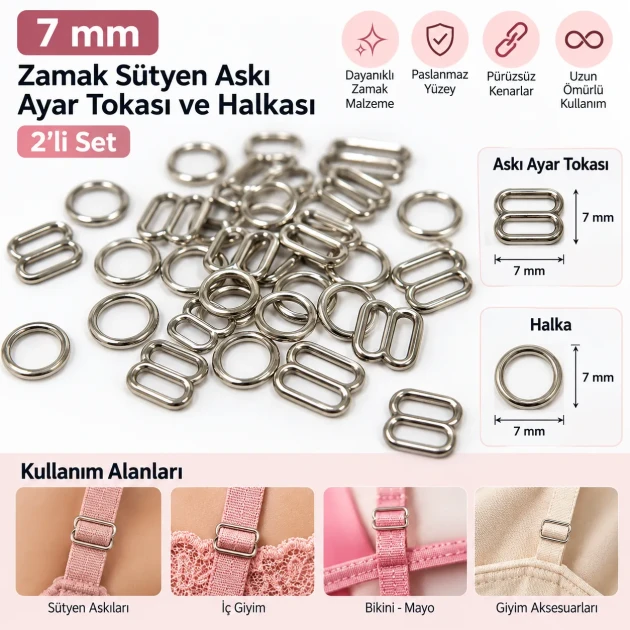
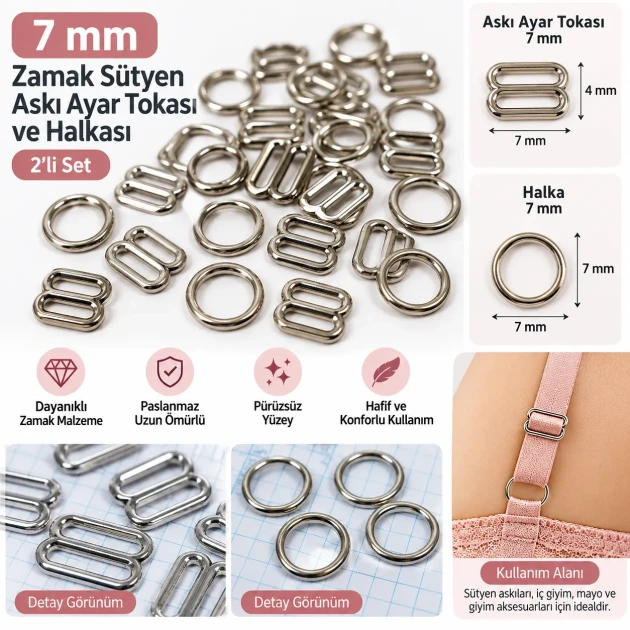
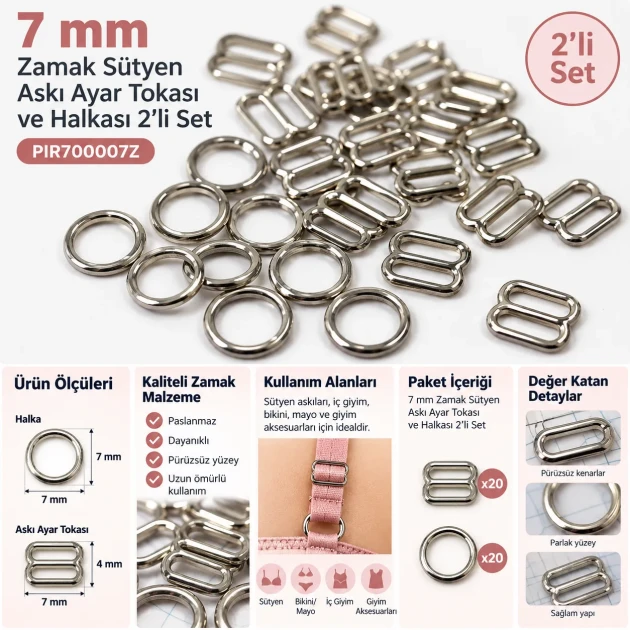
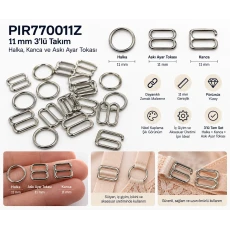
7 mm Zamak Sütyen Askı Ayar Tokası ve Halkası 2'li Set, üretici ve satın alma ekiplerinin aynı 7 mm askı reçetesinde birlikte tükettiği iki parçayı tek stok kaleminde yönetmesini sağlar. e-buttons TR içeriğinde odak, yalnız ürün tanımı değil; set adedinin fiziksel parça sayısına çevrilmesi, gerçek askı bandıyla uyum, tekrar sipariş disiplini ve üretim hattında doğru iki parçanın birlikte çıkmasıdır. Bir set 1 ayar tokası + 1 halka içerir; kanca dahil değildir.
Set içeriği ve ürünün temel görevi
Bu 2'li set, 1 adet askı ayar tokası ile 1 adet halkayı aynı satış biriminde sunar. Ayar tokası askı uzunluğunu düzenlemeye, halka ise askının bağlantı veya yön değiştirme noktasını oluşturmaya yarar. İki parça aynı 7 mm nominal donanım ailesinde çalışmak üzere seçilir ancak birbirlerinin yerine geçmez. Kanca bu sete dahil değildir. Üretim reçetesinde kanca gerekiyorsa ayrıca planlanmalıdır. Set yapısının amacı, birlikte tüketilen iki parçayı tek satın alma ve stok kalemi altında düzenli biçimde yönetmektir.
7 mm ölçüyü doğru yorumlamak
7 mm değeri donanım ailesinin nominal ölçüsünü belirtir. Gerçek askı bandının bitmiş genişliği, kalınlığı, elastikiyeti, dokuma sıkılığı ve kenar yapısı üreticiye ve partiye göre değişebilir. Bu nedenle yalnızca etikette 7 mm yazması fiziksel uyumluluğu garanti etmez. Numune hazırlanırken seri üretimde kullanılacak gerçek bant tokadan geçirilip halka çevresinde katlanmalı; askı hareketi, bağlantı açısı ve dikiş davranışı birlikte gözlenmelidir. Ölçü doğru seçimin başlangıç noktasıdır, son doğrulama ise gerçek montaj numunesidir.
Ayar tokasının işlevi
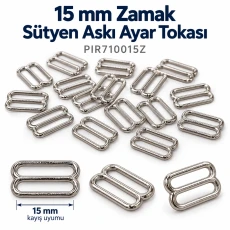
Ayar tokası askı bandının belirli bir rota boyunca hareket etmesini sağlayarak kullanılabilir askı uzunluğunun değiştirilmesine yardımcı olur. Bant tokadan geçerken gereğinden fazla sıkışmamalı, kıvrılmamalı veya kontrolsüz biçimde kaymamalıdır. Dikiş hattı hareket alanını kapatmamalı ve katlanan bant bölümü tokaya gereksiz yük bindirmemelidir. Onaylı numunede en kısa ve en uzun ayar konumlarının denenmesi, tokayla bant arasındaki ilişkinin üretime uygun olup olmadığını anlamayı kolaylaştırır.
Halkanın işlevi
Halka, askının başka bir bölüme bağlandığı veya yön değiştirdiği noktada kullanılan bağlantı elemanıdır. Halkanın görevi ayar yapmak değil, askı sistemindeki bağlantıyı düzenlemektir. Bant halka çevresinde katlanıp dikildiğinde toplam kalınlık artar; bu nedenle halkanın gereğinden sıkı veya aşırı boş kalıp kalmadığı kontrol edilmelidir. Halka açısı bitmiş askının görünümünü ve bandın gövdeye geliş yönünü etkileyebileceğinden, değerlendirme yalnız düz masa üzerinde değil gerçek kullanım geometrisine yakın bir numune üzerinde yapılmalıdır.
Zamak malzeme sınırları
Set içindeki iki parça Zamak olarak sınıflandırılmıştır. Bu tanım temel malzeme sınıfını açıklar; yüzey kaplamasının kalınlığı, korozyon direnci, tuzlu su performansı, yıkama ömrü veya kimyasal dayanım gibi özellikleri tek başına kanıtlamaz. Doğrulanmış test verisi bulunmayan alanlarda kesin performans iddiası kullanılmamalıdır. Özel yüzey, bakım veya çevresel dayanım gerektiren projelerde ürün numunesi ve nihai tekstil sistemi birlikte değerlendirilerek gerekli testler üretim öncesinde ayrıca yapılmalıdır.
Sütyen ve bralet üretiminde kullanım
Dar askılı sütyen ve bralet tasarımlarında ayar tokası askı boyunu düzenlerken halka askının gövdeye veya başka bir askı bölümüne bağlanmasında görev alabilir. Tasarımın askı yönü, katlama payı ve dikiş yapısı iki parçanın duruşunu doğrudan etkiler. Bir modelde sorunsuz çalışan donanımın başka bir kumaş veya bant kombinasyonunda otomatik olarak aynı sonucu vereceği varsayılmamalıdır. Bu nedenle teknik föyde yalnız ürün ölçüsü değil, onaylı askı bandı ve montaj biçimi de mümkün olduğunca kayıt altına alınmalıdır.
Mayo ve bikini askılarında numune kontrolü
Mayo ve bikini askılarında kullanılan elastik bantlar gerilim altında genişlik ve kalınlık açısından farklı davranabilir. Düz durumda düzgün hareket eden bir ayar tokası, gerilim altında daha fazla sürtünme yaratabilir; halka da farklı bir açıya dönebilir. Numune hem gevşek hem kontrollü hafif gerilim altında incelenmelidir. Bu değerlendirme yalnız mekanik uyumu kontrol eder; klor, deniz suyu, güneş, kimyasal veya yüzey dayanımı hakkında bir garanti oluşturmaz. Böyle özel koşullar için ayrıca doğrulanmış test gerekir.
Set mi, tekli ürün mü?
Üretim reçetesinde her nihai üründe bir ayar tokası ile bir halka sürekli birlikte tüketiliyorsa 2'li set satın alma, depo ve üretime malzeme çıkışı açısından düzen sağlayabilir. Yalnızca bir bileşene ihtiyaç duyulan modellerde ise tekli ürünler daha esnek olabilir. Set seçimi, daha fazla parçayı tek kod altında toplamak amacıyla değil gerçek BOM tüketimine göre yapılmalıdır. Böylece kullanılmayan parçaların stokta birikmesi, set stoğunun tekli stokla karışması ve tekrar siparişlerde yanlış malzeme talep edilmesi önlenebilir.
Kanca bu sete dahil değildir
Bu ürün 1 ayar tokası + 1 halka içerir ve kanca içermez. 7 mm ailede bu 2'li set, kancasız bir satın alma formatıdır. Üretim tasarımında ayrıca bir kanca gerekiyorsa o parça bağımsız olarak tanımlanmalı ve stok planına ayrı eklenmelidir. Paket içeriğinin açık yazılması özellikle depo ve satın alma ekipleri için önemlidir; “set” kelimesi farklı ürün ailelerinde farklı parça sayılarını ifade edebileceğinden, her siparişte fiziksel içeriğin açıkça belirtilmesi hata riskini azaltır.
Gerçek askı bandıyla çift kontrol
Seri üretim öncesinde setin iki parçası aynı tamamlanmış askı numunesi üzerinde test edilmelidir. Ayar tokasının bant hareketi kontrol edilirken aynı anda halkanın bağlantı açısı, katlanmış bant kalınlığı ve dikiş mesafesi de gözlenmelidir. Parçaları ayrı ayrı uygun görmek yeterli değildir; çünkü bant kalınlığı ve elastikiyet iki bileşeni farklı biçimde etkileyebilir. Askı tedarikçisi veya bant partisi değişirse önceki numune onayı otomatik olarak geçerli kabul edilmemeli, kısa bir doğrulama numunesi hazırlanmalıdır.
Bant geçiş yönü ve dikiş mesafesi
Askı bandı ayar tokasında doğru rotayı izlemelidir. Yanlış geçiş yönü ayar hareketini bozabilir, bandı döndürebilir veya bitmiş askının iki yüzünü ters çevirebilir. Halka çevresindeki katlama noktasında dikiş tokaya ya da halkaya gereğinden fazla yaklaşmamalıdır. Onaylanan katlama payı, dikiş mesafesi ve bant yönü teknik föyde gösterildiğinde farklı operatörlerin aynı konstrüksiyonu yeniden kurması kolaylaşır. Üretim standardı yalnız metal parça seçimiyle değil, bu montaj ayrıntılarının tekrarlanabilirliğiyle oluşur.
Tedarikçi veya parti değişikliğinde ne yapılmalı?
Aynı nominal 7 mm ölçüyle gelen yeni bir bant partisi önceki partiden daha kalın, daha elastik veya yüzey sürtünmesi farklı olabilir. Bu küçük değişimler tokadaki hareketi ve halkanın oturuşunu etkileyebilir. Yeni parti üretime girmeden önce onaylı referansla kısa bir karşılaştırma yapılması, sorunların yüksek adetlere yayılmasını önler. Yeni bantla hazırlanan örnekte ayar hareketi, katlama kalınlığı, halka açısı ve dikiş konumu kontrol edilmeli; fark varsa üretim reçetesi buna göre yeniden doğrulanmalıdır.
Teknik föy ve BOM kaydı
Teknik föyde ürün türü “2'li Set – Askı Ayar Tokası + Halka”, nominal ölçü “7 mm”, malzeme “Zamak” ve paket içeriği “1 ayar tokası + 1 halka” olarak açıkça yazılmalıdır. Kullanılan askı bandının tedarik veya stok referansının aynı reçetede bulunması onaylı kombinasyonu izlemeyi kolaylaştırır. Ürün kodu, set türü, ölçü ve malzeme satın alma siparişi, depo etiketi ve üretim föyünde aynı terminolojiyle kullanıldığında benzer küçük donanımların birbirine karışma riski azalır.
Depo ve stok yönetimi
Set stoğu tekli ayar tokası ve tekli halka stoklarından ayrı takip edilmelidir. Bir set iki fiziksel parça içerdiği için 500 set sipariş, 500 ayar tokası ile 500 halka; yani toplam 1000 fiziksel parça anlamına gelir. “500 set” ile “500 parça” aynı kavram değildir. Depo sayımında ve üretime çıkışta bu ayrım korunmalıdır. Raf etiketinde yalnız “7 mm” yazmak yerine set türü ve parça içeriğinin görünür olması, hızlı malzeme toplama sırasında yanlış ölçü veya yanlış ürün seçimini azaltır.
Kalite kontrol yaklaşımı
Kalite kontrol yalnız metal parçanın yüzey görünümüne bakmamalıdır. Setin iki parçasının da mevcut olduğu, belirgin form bozukluğu bulunmadığı, ayar tokasının bant üzerinde beklenen hareketi yaptığı ve halkanın bağlantı noktasında dengeli durduğu kontrol edilmelidir. Tamamlanmış askı onaylı numuneyle karşılaştırılmalı; farklılık varsa bant partisi, montaj yönü, dikiş mesafesi ve katlama biçimi birlikte incelenmelidir. Bir bileşendeki eksiklik veya yanlış ürün kullanımı üretim akışını doğrudan etkileyebilir.
Yanlış eşleşmenin belirtileri
Bant ayar tokasında sıkışıyor, kıvrılıyor veya kontrolsüz biçimde kayıyorsa; halka gereğinden boş kalıyor, dönüyor ya da askıyı beklenmedik açıya çekiyorsa donanım ile bant ilişkisi yeniden değerlendirilmelidir. Bu belirtiler metal parçanın tek başına hatalı olduğunu göstermez. Bant kalınlığı, elastikiyet, yüzey sürtünmesi, katlama yöntemi ve dikiş konumu aynı sonucu yaratabilir. En sağlıklı yaklaşım, sorunlu üretim örneğini onaylı numuneyle yan yana karşılaştırarak farkın başladığı noktayı belirlemektir.
Üretim miktarını planlamak
Minimum sipariş 500 settir. Nihai üründe bir set kullanılıyorsa 500 set teorik olarak 500 nihai ürün için birer set tüketimine karşılık gelir; numune, kalite kontrol, üretim kaybı ve işletme içi güvenlik stoğu ayrıca planlanmalıdır. Aynı set birden fazla beden veya modelde ortak kullanılıyorsa toplam ihtiyaç satın alma planında birleştirilebilir. Ancak yalnız gerçekten aynı onaylı setin kullanıldığı modeller bir arada değerlendirilmelidir; farklı ölçü veya farklı malzeme ailesi olan ürünler aynı stok ihtiyacına eklenmemelidir.
Tekrar siparişte doğru tanımlama
Tekrar siparişte yalnız “7 mm toka seti” gibi genel bir tanım kullanılmamalıdır. Ölçü, malzeme, set türü ve fiziksel içerik birlikte belirtilmelidir: 7 mm, Zamak, 2'li set, 1 ayar tokası + 1 halka. Onaylı askı örneği veya net referans fotoğrafı teknik dosyada saklanırsa aylar sonra yapılan üretimde doğru parçaların seçimi kolaylaşır. Bu disiplin özellikle aynı kategoride farklı ölçü ve farklı geometrilerde çok sayıda halka ve ayar tokası bulunduğunda önem kazanır.
Bakım ve nihai ürün sınırları
Nihai ürünün bakım talimatı yalnız metal donanıma bakılarak belirlenmemelidir. Kumaş, elastik bant, iplik, tekstil boyası, yüzey işlemi ve diğer bileşenler birlikte değerlendirilmelidir. Doğrulanmış özel test bulunmadığı sürece kesin yıkama, korozyon, deniz suyu veya kimyasal dayanım vaadi verilmemelidir. Üretici, hedef kullanım koşullarına göre bitmiş ürünü kendi bakım ve dayanım prosedürü içinde değerlendirmelidir.
Canlı tekli ürünlerle satın alma karşılaştırması
İki bileşeni ayrı stoklamak isteyen üreticiler 7 mm Zamak Askı Ayar Tokası ve 7 mm Zamak Askı Halkası seçeneklerini tekli olarak değerlendirebilir. Farklı ölçü ve donanım türleri için Bra Rings, Hooks and Strap Adjustment Buckles kategorisi karşılaştırma noktası olarak kullanılabilir.
Toplu üretimde set bütünlüğünü korumak
Set ürünü kullanıldığında depodan çıkan iki parçanın aynı onaylı 7 mm Zamak ailesinden geldiği kontrol edilmelidir. Küçük halka ve tokalar hızlı malzeme toplama sırasında benzer görünebilir. İlk üretim parçalarında set içeriği ve askı montajı birlikte kontrol edilirse yanlış ölçü veya yanlış geometri yüksek adede yayılmadan fark edilebilir.
Set stoğu ile tekli stokları karıştırmamak
Set fiziksel olarak iki parçadan oluşsa da tekli toka ve halka stoklarından ayrı bir satış ve takip birimidir. Set stoğunu kontrolsüz biçimde iki tekli stok gibi değerlendirmek miktar sapmasına yol açabilir. 500 set siparişin gerçekten 500 toka ve 500 halka olarak hazırlanması için satış birimi, depo çıkış yöntemi ve üretim reçetesi aynı mantığı kullanmalıdır.
Sık Sorulan Sorular
Sette kaç parça var?
Bir set 1 adet askı ayar tokası ve 1 adet halkadan oluşur.
Kanca sete dahil mi?
Hayır. Bu 2'li sette kanca bulunmaz.
Ölçü nedir?
Nominal donanım ölçüsü 7 mm'dir.
Malzeme nedir?
Her iki parça Zamak olarak sınıflandırılmıştır.
Minimum sipariş miktarı nedir?
Minimum sipariş 500 settir.
500 set kaç fiziksel parça eder?
500 ayar tokası ve 500 halka olmak üzere toplam 1000 fiziksel parçadır.
Gerçek askı bandıyla numune yapılmalı mı?
Evet. Seri üretim öncesinde gerçek üretim bandıyla numune kontrolü önerilir.