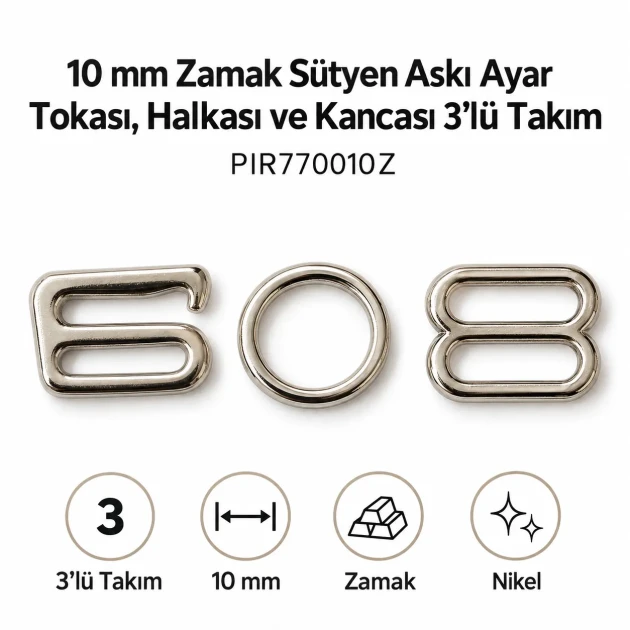
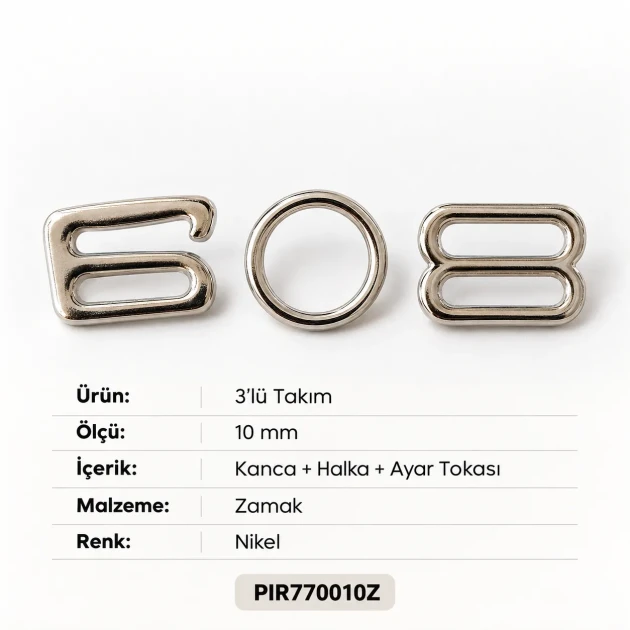
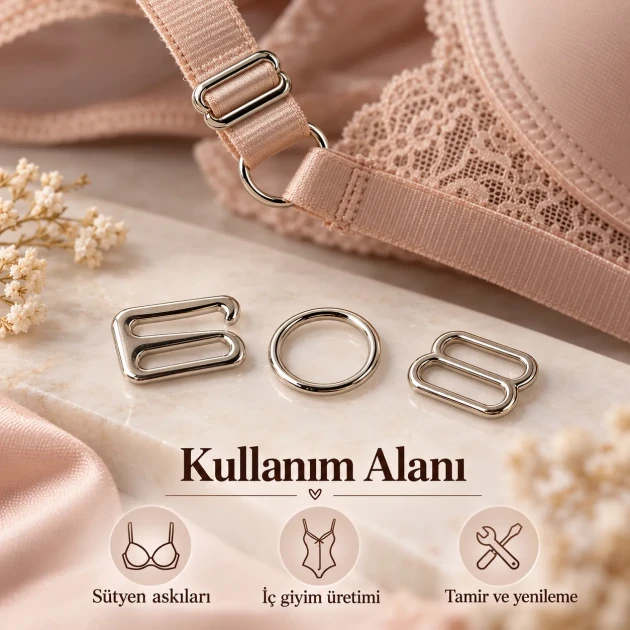
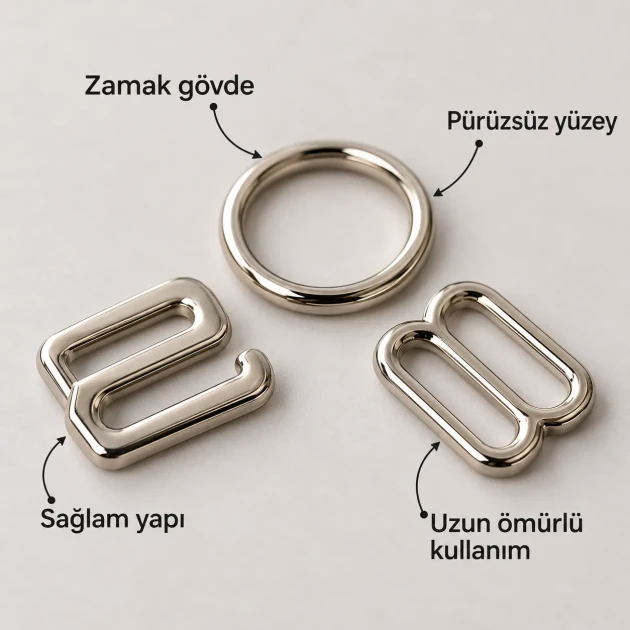
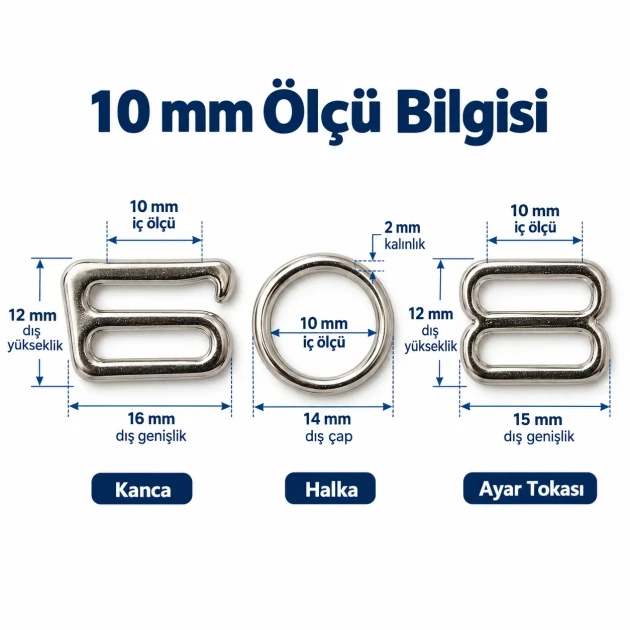
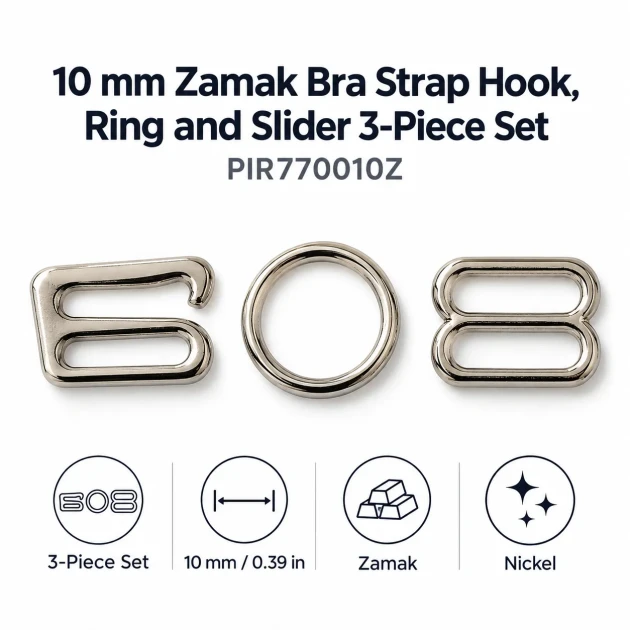
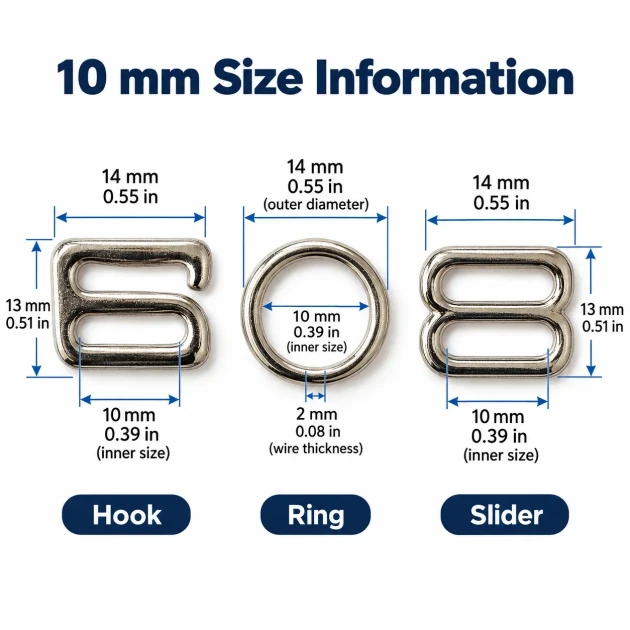
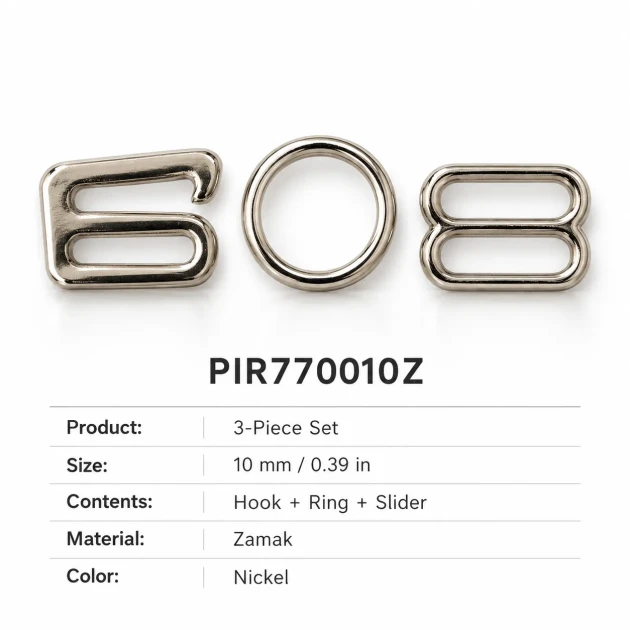
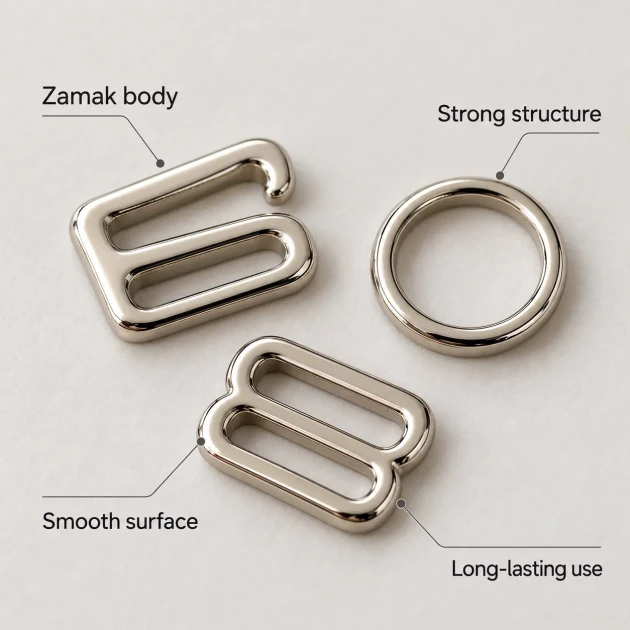
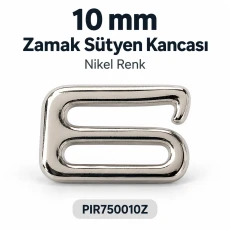
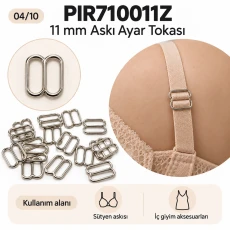
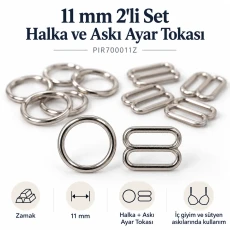
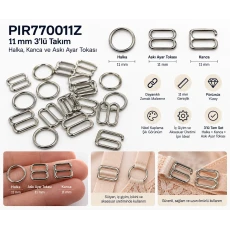
10 mm Zamak Sütyen Askı Ayar Tokası, Halkası ve Kancası 3'lü Takım, iç giyim ve mayo askılarında kullanılan üç temel metal parçayı aynı ürün altında toplar. Takımda 1 adet 10 mm askı ayar tokası, 1 adet 10 mm halka ve 1 adet 10 mm kanca bulunur. Ayar tokası uzunluğu düzenler, halka bağlantı veya yön değiştirme noktası oluşturur, kanca ise bağlantıyı tamamlar.
Üretimde takım kullanımı
Üç parçanın aynı ölçü ailesinde birlikte sunulması, satın alma ve stok yönetimini sadeleştirir. Ancak her tasarım kanca kullanmadığı için üretim reçetesi mutlaka kontrol edilmelidir.
Takım içeriği ve adet hesabı
Bir takım üç fiziksel parçadan oluşur. 500 takım sipariş, 500 ayar tokası, 500 halka ve 500 kanca anlamına gelir. Stok planında set adedi ile fiziksel parça sayısı karıştırılmamalıdır.
10 mm ölçü sınıfı
10 mm, üç parçanın ortak askı donanımı ölçü ailesidir. Gerçek bant kalınlığı, elastikiyet ve katlama yöntemi nedeniyle fiziksel numune kontrolü gereklidir.
Zamak malzeme
Üç parça da Zamak olarak sınıflandırılmıştır. Malzeme, ölçü ve ürün türü kategori filtresinde ayrı değerlendirilir. Doğrulanmamış kaplama veya dayanım iddiası kullanılmaz.
Kullanım alanları
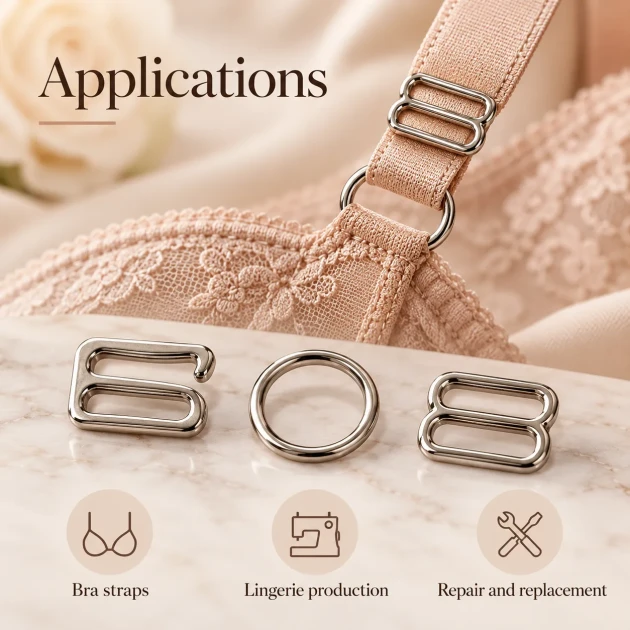
Sütyen, bralet, bikini, mayo, bodysuit ve benzeri askılı tekstil ürünlerinde kullanılabilir. Kanca bağlantısı olmayan tasarımlarda 2'li set daha doğru olabilir.
2'li set ile fark
2'li sette ayar tokası ve halka bulunur. 3'lü takım bu iki parçaya kancayı ekler. Seçim yalnız parça sayısına değil, askı sisteminin gerçek yapısına göre yapılmalıdır.
Canlı kategori ve alternatifler
Daha geniş karşılaştırma için Sütyen Halkaları, Kancaları ve Askı Ayar Tokaları kategorisi incelenebilir. Daha dar ölçü için canlı 8 mm Zamak 3'lü takım ile ölçü farkı karşılaştırılabilir.
Aynı 10 mm sınıfında farklı yapıdaki canlı metal/naylon kaplı üçlü takım da incelenebilir. Bu ürün aynı malzeme değildir ve birebir ikame sayılmamalıdır.
Numune kontrolü
Askı bandının ayar tokasından geçişi, halkanın bağlantı açısı ve kancanın karşı parçaya oturması birlikte değerlendirilmelidir. Sistem tamamlanmış halde test edilmeden seri üretime geçilmemelidir.
Kalite kontrol listesi
- Takımda üç parçanın bulunduğunu doğrulayın.
- Her parçanın 10 mm sınıfında olduğunu kontrol edin.
- Askı bandını tamamlanmış sistem üzerinde test edin.
- Parçalarda deformasyon olmadığını kontrol edin.
- Zamak malzeme bilgisini satın alma kaydında doğrulayın.
Yanlış eşleşme belirtileri
Bant tokada sıkışıyor, halka fazla boş kalıyor, kanca doğru oturmuyor veya bağlantı açısı askıyı bozuyorsa ölçü ve sistem yeniden kontrol edilmelidir.
Satın alma planlaması
Minimum sipariş 500 takımdır. Birden fazla ürün modeli aynı takımı kullanıyorsa toplam ihtiyaç tek satın alma planında birleştirilebilir.
8 mm'den 10 mm'ye geçiş
Askı genişliği büyüdüğünde metal aksesuarların oranı, dikiş mesafeleri ve bant katlama payları da değişebilir. Yeni numune yapılmalıdır.
e-buttons Türkçe için 3'lü takımın doğru kullanımı
Bu takım 1 ayar tokası, 1 halka ve 1 kancayı aynı satış biriminde toplar. Üretimde üç parça sürekli birlikte tüketiliyorsa tek ürün üzerinden satın alma ve depo çıkışı daha düzenli hale gelebilir. Kanca kullanılmayan tasarımlarda 2'li set, parçaların farklı oranlarda tüketildiği modellerde ise tekli ürünler daha esnek olabilir. Doğru seçim gerçek ürün reçetesine göre yapılmalıdır.
Üç parçalı sistemi aynı numunede doğrulamak
Ayar tokasının bant üzerindeki hareketi, halkanın bağlantı açısı ve kancanın karşı noktaya oturuşu aynı askı numunesinde birlikte incelenmelidir. Askı bandının kalınlığı ve elastikiyeti değiştiğinde bu üç davranış da değişebilir. Bu nedenle yalnız metal parçaların ölçüsüne bakmak yerine tamamlanmış askı üzerinde gerçek üretim geometrisi kontrol edilmelidir.
Takım adedi ile toplam parça adedi
Bir takım üç fiziksel parçadır. Depoda 500 takım, 500 ayar tokası, 500 halka ve 500 kanca anlamına gelir. Sayım, üretime malzeme çıkışı ve tüketim raporlarında takım adedi ile fiziksel parça adedinin ayrı tutulması gerekir. Bu yaklaşım özellikle tekli ürünlerin de aynı depoda bulunduğu işletmelerde karışıklığı azaltır.
İlk seri üretim kontrolü
Numune onayından sonra üretilen ilk tamamlanmış askılar referansla karşılaştırılmalıdır. Ayar tokasının yönü, halkanın konumu, kancanın bağlantı açısı ve dikiş mesafeleri aynı kalmalıdır. Fark görülürse tüm üretime devam etmeden önce bant partisi ve montaj yöntemi kontrol edilmelidir.
Tekrar siparişte net ürün tanımı
Yalnız “10 mm üçlü takım” ifadesi yeterli değildir. 3'lü Takım Halka, Kanca ve Askı Ayar Tokası, 10 mm ve Zamak bilgileri satın alma siparişi, depo kartı ve teknik föyde birlikte korunmalıdır. Bu ortak terminoloji yanlış ölçü veya farklı paket yapısının seçilmesini azaltır.
Üretim hattına takım olarak malzeme vermek
3'lü takımın depo çıkışında eksiksiz olarak hatta verilmesi önemlidir. Ayar tokası, halka ve kancadan birinin eksik olması üretim akışını durdurabilir veya operatörün farklı bir stoktan benzer görünen parçayı kullanmasına yol açabilir. Takım bazlı toplama listesi, üç parçanın aynı ölçü ve malzeme ailesinden geldiğini doğrulamayı kolaylaştırır.
Farklı modellerde takım tüketimi
Bir nihai üründe bir veya iki askı sistemi kullanılmasına göre takım tüketimi değişebilir. Aynı 10 mm takım birden fazla modelde ortak kullanılıyorsa satın alma planı toplam gerçek tüketim üzerinden hazırlanmalıdır. Ürün başına kullanılan takım sayısı teknik föyde açıkça belirtilirse stok düşümü ve tekrar sipariş planı daha doğru yapılabilir.
Sık Sorulan Sorular
Takımda hangi parçalar var?
1 ayar tokası, 1 halka ve 1 kanca.
10 mm neyi ifade eder?
Üç parçanın ortak ölçü ailesini.
Malzeme nedir?
Zamak.
Minimum sipariş nedir?
500 takım.
2'li setten farkı nedir?
Kanca da içerir.
Doğru askı donanımı seçimi için pratik yaklaşım
İç giyim ve mayo aksesuarlarında en güvenli seçim yöntemi, parçayı yalnız katalog adıyla değil gerçek üretim sistemi içinde değerlendirmektir. Ölçü, malzeme ve ürün türü birlikte okunmalıdır. 10 mm bilgisi ölçü ailesini, Zamak bilgisi malzeme sınıfını, ürün türü ise parçanın askı sistemindeki görevini tanımlar. Bu üç bilginin birlikte kullanılması, benzer görünümlü ancak farklı işlevli ürünlerin karışmasını azaltır.
Satın alma ekibi için ürün kodunun da üretim reçetesinde açık biçimde yer alması yararlıdır. Böylece aynı ölçüdeki farklı ürün türleri veya aynı ürün türündeki farklı ölçüler birbirinden ayrılır. Numune onayından sonra kullanılan ürün kodunun seri üretim listesine sabitlenmesi, sonraki siparişlerde süreklilik sağlar.
Askı bandı ile donanımın birlikte değerlendirilmesi
Askı bandının yalnız genişliği değil, kalınlığı, elastikiyeti, dokuma yapısı ve kenar sertliği de önemlidir. Daha yumuşak ve esnek bir bant metal parçanın içinde sıkışmadan hareket edebilirken, aynı nominal genişlikteki daha kalın bir bant farklı davranabilir. Bu nedenle katalog ölçüsünün yanında gerçek malzeme numunesi de kullanılmalıdır.
Numune kontrolünde askının yalnız düz haldeki görünüşü değil, gerilim altındaki davranışı da incelenmelidir. Kullanıcı askıyı hareket ettirdiğinde, ürün giyildiğinde veya mayo kumaşı gerildiğinde metal parçaların açısı değişebilir. Bu değişim, dikiş noktaları ve katlama paylarıyla birlikte değerlendirilmelidir.
Ürün geliştirme sürecinde ölçü onayı
Yeni bir model geliştirirken önce askı bandı seçilir, ardından metal donanım bu bantla fiziksel olarak denenir. Eğer mevcut bir koleksiyonda askı genişliği değiştiriliyorsa eski donanımın otomatik olarak uygun kalacağı varsayılmamalıdır. 8 mm'den 10 mm'ye veya 10 mm'den başka bir ölçüye geçişte tüm askı sistemi yeniden gözden geçirilmelidir.
Ölçü onayı yalnız tasarım ekibinin işi değildir. Numune, satın alma ve üretim ekiplerinin aynı ölçü tanımını kullanması gerekir. Teknik föyde, sipariş formunda ve depo kartında aynı ürün kodu ve ölçü sınıfı yer almalıdır.
Seri üretimde tekrarlanabilirlik
Bir aksesuarın uygunluğu yalnız ilk numunede değil, seri üretimde tekrarlanabilir biçimde çalışmasıyla anlam kazanır. Bu nedenle farklı üretim partilerinde kullanılan bantların aynı teknik standardı koruması önemlidir. Bant tedarikçisi veya bant yapısı değişirse metal aksesuar uyumu yeniden kontrol edilmelidir.
Montaj veya dikim sırasında parçaların ters yönde kullanılması da askı davranışını etkileyebilir. Üretim ekibine onaylı örnek bırakılması, özellikle küçük metal parçaların yönünün doğru anlaşılmasına yardımcı olur.
Satın alma sırasında kontrol edilmesi gereken bilgiler
- Ürün kodu ve ürün türü
- 10 mm ölçü sınıfı
- Zamak malzeme bilgisi
- Tekli ürün mü, set mi olduğu
- Set ise fiziksel parça içeriği
- Minimum sipariş miktarı
- Üretimde kullanılacak gerçek askı bandı
Bu bilgiler sipariş öncesinde birlikte kontrol edildiğinde ölçü veya ürün türü kaynaklı hataların önemli bir bölümü önlenebilir. Özellikle set ürünlerde “500 set” ile “500 parça” aynı anlamı taşımaz; paket içeriği mutlaka okunmalıdır.
Depo ve üretim arasında doğru ürün akışı
Depoya gelen aksesuarların model kodu ve ürün türüyle etiketlenmesi, benzer ölçüdeki halkaların, tokaların ve kancaların karışmasını azaltır. Üretime malzeme çıkışı yapılırken yalnız görsel benzerliğe göre seçim yapılmamalıdır. Küçük metal parçalarda birkaç milimetrelik fark bile askı davranışını değiştirebilir.
İade, revizyon veya tekrar sipariş süreçlerinde de model kodunun korunması önemlidir. Daha önce onaylanan bir ürünü yalnız “10 mm toka” gibi genel bir adla tekrar sipariş etmek, farklı bir parça gelmesi riskini artırır.
Numune onayından seri üretime geçiş
Numune kabul edildikten sonra kullanılan askı bandı, metal parça ve dikiş yöntemi teknik föye kaydedilmelidir. Seri üretim sırasında bu üç bileşenden biri değişirse yalnız aksesuar stok koduna bakmak yeterli değildir; yeni kombinasyon kısa bir kontrol numunesiyle tekrar doğrulanmalıdır.
Ürün sayfasındaki özellikleri nasıl okumalı?
Malzeme, ölçü, kullanım alanı, paket içeriği ve ürün türü farklı sorulara cevap verir. Paket içeriği bir satış biriminin içinde fiziksel olarak ne bulunduğunu, minimum sipariş ise kaç satış birimiyle sipariş verilebildiğini açıklar. Bu iki alan birbirine karıştırılmamalıdır.
10 mm 3'lü takımın ürün reçetesinde doğru tanımlanması
e-buttons üzerinde bu ürün bir ayar tokası, bir halka ve bir kancadan oluşan 3'lü askı donanım takımıdır. Her bileşen farklı işlev üstlendiği için satın alma kaydında yalnız “10 mm takım” gibi genel bir tanım kullanmak yerine ürün türü, ölçü ve Zamak malzeme birlikte yazılmalıdır. Bu yaklaşım aynı ölçüdeki tekli ürünlerle set stoklarının karışmasını azaltır ve üretim hattında doğru parçanın kullanılmasını kolaylaştırır.
Gerçek askı bandıyla takım numunesi
Nominal 10 mm ölçü doğru aileyi gösterir, ancak bant kalınlığı, elastikiyet, yüzey yapısı ve katlama biçimi üç parçanın davranışını birlikte etkileyebilir. Numunede ayar tokasının hareketi, halkanın yönü ve kancanın bağlantısı aynı askı üzerinde kontrol edilmelidir. Dikişler metal parçalara gereğinden fazla yaklaşmamalı ve bantta dönme, yığılma ya da sıkışma görülmemelidir. Seri üretim öncesindeki bu kontrol, ölçü bilgisini gerçek uygulama ile doğrular.
Takım sayımı ve depo yönetimi
Bir takım üç fiziksel parçadan oluşur. Depoda 500 takım bulunması, 500 ayar tokası, 500 halka ve 500 kanca bulunduğu anlamına gelir. Tekli ürün stokları ile takım stoğu birbirinden ayrı izlenmelidir. Üretim planı hazırlanırken nihai ürün başına kullanılan takım sayısı esas alınmalı; farklı beden ve renklerin aynı takımı kullanması durumunda toplam ihtiyaç ortak planlamada birleştirilebilir.
Tekrar siparişte referans numune
Onaylı askı numunesi veya net bir referans fotoğrafı teknik dosyada saklanırsa tekrar siparişlerde ürün tanımı daha kolay doğrulanır. Yeni bant tedarikçisi, farklı dokuma yapısı veya üretim yöntemi kullanıldığında önceki onayın otomatik olarak geçerli olduğu varsayılmamalıdır. Kısa bir yeniden numune kontrolüyle parça yönleri, bant geçişi ve dikiş mesafeleri karşılaştırılmalıdır. Doğrulanmamış kaplama, korozyon veya yıkama performansı iddiası eklenmemelidir.
e-buttons Türkçe kataloğunda 3'lü takımın kapsamı
Bu 10 mm Zamak takım bir ayar tokası, bir halka ve bir kancadan oluşur. Üç parça aynı satış birimindedir fakat her biri askı sisteminde farklı görev üstlenir. e-buttons Türkçe kataloğunda seçim yaparken yalnız “10 mm set” ifadesine değil, takım içeriğine ve nihai ürün reçetesine bakılmalıdır. Üretimde bu üç bileşen sürekli birlikte kullanılıyorsa takım formatı malzeme hazırlama sürecini sadeleştirebilir.
Ayar tokası, halka ve kancayı aynı numunede görmek
Ayar tokasının hareketi doğru olsa bile halka beklenmeyen bir açıyla durabilir veya kanca karşı bağlantıda farklı davranabilir. Bu nedenle üç parça gerçek askı bandı ve dikiş düzeni ile tek numune üzerinde değerlendirilmelidir. Askının en kısa ve en uzun ayar konumları denenmeli, halka yönü ve kancanın bağlantısı gözlenmelidir. Bu kontrol tamamlanmış sistemin seri üretime uygunluğunu değerlendirmeye yardımcı olur.
Katlama bölgelerinde kalınlık artışı
Askı bandı metal parçaların yakınında katlanıp dikildiğinde toplam kalınlık düz banttan daha fazla olur. Dikiş çizgisinin ayar tokasına, halkaya veya kancaya fazla yaklaşması hareketi ya da bağlantı açısını değiştirebilir. Onaylı numunede kullanılan katlama payları ve dikiş mesafeleri teknik föye kaydedilirse seri üretimde aynı konstrüksiyonun tekrar edilmesi kolaylaşır.
Takım adedi ve fiziksel parça adedi
Bir takım üç fiziksel parçayı temsil eder. Örneğin 500 takım; 500 ayar tokası, 500 halka ve 500 kanca anlamına gelir. Satın alma ve depo ekiplerinin takım sayısı ile toplam parça sayısını birbirine karıştırmaması gerekir. Bu ayrım sayım, malzeme hazırlama ve yeniden sipariş noktalarının daha doğru yönetilmesini sağlar.
Tekli stoklarla takım stoğunu ayırmak
10 mm tekli ayar tokası, halka ve kanca ürünleri de stokta bulunuyorsa 3'lü takım ayrı raf ve kayıtla izlenmelidir. Benzer görünümlü parçaların aynı kutuda tutulması üretim reçetesine yanlış bileşen verilmesi riskini artırır. Model kodu, ürün türü, ölçü ve Zamak bilgisi etiket üzerinde birlikte gösterildiğinde malzeme çıkışı daha kontrollü olur.
Bant veya tedarik partisi değiştiğinde
Aynı 10 mm etiketi taşıyan askı bandı farklı partilerde kalınlık veya elastikiyet değişimi gösterebilir. Önceki onayın otomatik olarak geçerli olduğu varsayılmamalıdır. Yeni partiyle kısa bir doğrulama numunesi hazırlanarak ayar tokasının hareketi, halkanın açısı ve kancanın bağlantısı yeniden kontrol edilmelidir. Bu işlem metal parçaya ilişkin performans vaadi değil, üretim tutarlılığına yönelik bir kontrol adımıdır.